


เทคนิคการประมวลผลโครงสร้างการทอเส้นใย
การทอแบบ 2 มิติแบบดั้งเดิมเกี่ยวข้องกับการพันเส้นด้ายยืนและเส้นด้ายพุ่งเข้าด้วยกันบนเครื่องทอผ้าหรือเครื่องทอแบบหลายแขนเพื่อสร้างโครงสร้างการทอธรรมดา สิ่งทอลายทแยง และผ้าซาติน กระบวนการทอผ้าประกอบด้วยขั้นตอนพื้นฐาน 5 ประการ ได้แก่ การปลด การหยิบ การตี การขนขึ้น และการปล่อยออก มีเทคนิคการไล่ออกหลายวิธี เช่น กระสวย ดาบ และแอร์เจ็ต กระบวนการทอผ้า 2D ชั้นเดียวยังสามารถนำไปใช้ในการทอโครงสร้างการทอ 3D บางอย่างได้ ซึ่งรวมถึงโครงสร้าง 3D orthogonal และ angle-interlock โครงสร้าง 3D Hollow spacer ที่มีโครงสร้างผ้า interlayers และโครงสร้างรังผึ้ง โครงสร้าง 3D Shell และโครงสร้างโหนด 3D รูปที่ 1 แสดงให้เห็นหลักการทอแบบ 2 มิติสำหรับการผลิตโครงสร้างทอแบบประสานมุมแบบ 2 มิติและ 3 มิติแบบธรรมดา

รูปที่ 1: หลักการทอแบบ 2 มิติสำหรับโครงสร้างทอแบบ 2 มิติและ 3 มิติ
แม้ว่าเทคนิคการทอแบบ 2 มิติแบบดั้งเดิมสามารถนำมาใช้เพื่อสร้างโครงสร้างการทอแบบสามมิติที่เป็นของแข็งได้ แต่มิติความหนานั้นมีจำกัด ด้วยเหตุนี้ เครื่องทอสามมิติแบบพิเศษจึงได้รับการพัฒนาเพื่อผลิตผ้าทอสามมิติ เครื่องจักรรุ่นแรกๆ ที่พัฒนาในต่างประเทศคือเครื่องทอพิเศษที่ใช้ในการผลิตโครงสร้างมุมฉากด้วยเส้นด้าย X, Y และ Z ดังแสดงในรูปที่ 2

รูปที่ 2: เครื่องทอผ้า 3 มิติเฉพาะทางสำหรับการผลิตโครงสร้างมุมฉาก 3 มิติ
ในกระบวนการทอผ้า เส้นใยทิศทาง Z จะยังคงอยู่กับที่ ในขณะที่เส้นใย X จะถูกสอดเข้าไปก่อนและตีให้อยู่ในตำแหน่งที่เหมาะสม ตามด้วยการสอดและตีเส้นใย Y ในตำแหน่งที่เกี่ยวข้อง การดำเนินการนี้ทำซ้ำเพื่อสร้างโครงสร้างที่กะทัดรัดจนกว่าจะถึงความสูงที่ต้องการ ส่งผลให้ได้โครงสร้างหน้าตัดสี่เหลี่ยม 3 มิติ ต่อมาได้มีการพัฒนาเครื่องทอผ้า 3 มิติแบบเปิดคู่ในต่างประเทศ ระบบเปิดนี้ช่วยให้เส้นด้ายยืนสอดเข้ากับเส้นด้ายพุ่งทั้งแนวนอนและแนวตั้ง เทคนิคการทอแบบ 3 มิติแบบพิเศษนี้ยังสามารถผลิตวัสดุขึ้นรูปที่ทอได้โดยตรง โดยให้ความสมบูรณ์ของโครงสร้างขั้นสูงสุด แม้ว่าผ้าจะถูกตัดหรือเสียหายก็ตาม
การผลิตโครงสร้างการทอแบบสามแกนทำได้โดยการบูรณาการการทอแบบ 2 มิติแบบดั้งเดิมเข้ากับเทคนิคการทอแบบอัตโนมัติ เครื่องทอผ้าแบบสามแกนทั่วไป ออกแบบโดย Dow และผลิตโดย Barber-Colman แสดงไว้ในรูปที่ 2.28 อุปกรณ์นี้ใช้ล้อหมุนที่มีแกนหมุนเพื่อวางเส้นด้ายยืนและใช้ขอบเรเปียร์เพื่อสร้างโรงสำหรับการสอดเส้นด้ายพุ่ง

รูปที่ 3: ล้อหมุนพร้อมแกนหมุนสำหรับการผลิตโครงสร้างการทอแบบสามแกน
เทคนิคการแปรรูปโครงสร้างการถักด้วยเส้นใย
หลักการของการถักแบบยืนและการถักพุ่งแสดงไว้ในรูปที่ 4 ในโครงสร้างการถักแบบยืน เข็มแต่ละเข็มบนฐานเข็มจะป้อนอย่างต่อเนื่องและสร้างห่วงด้วยเส้นด้ายยืนเดียวกันภายในวงจรการถัก โดยเฉพาะเข็ม A, B, C และ D จะถูกป้อนตามลำดับด้วยเส้นด้ายยืนเดียวกัน ส่งผลให้เกิดส่วนของผ้าที่พันเป็นวง (E, F, G, H) ในโครงสร้างการถักด้ายพุ่ง ภายในวงจรการถักเดียวกัน การป้อนเส้นด้ายและการเกิดห่วงจะเกิดขึ้นบนเข็มแต่ละเข็มในหลักเข็ม เข็มทั้งหมดในหลักเข็ม (A, B, C และ D) จะถูกซ้อนทับกันทีละเข็มโดยตัวนำเส้นด้ายพุ่งแยกกัน (E, F, G และ H)

รูปที่ 4: หลักการถักของโครงสร้างเส้นใย: (บนสุด) การถักแบบวิปริต; (ล่าง) การถักด้ายพุ่ง
การถักด้านซ้ายแบบวงกลมมีลักษณะเฉพาะโดยการผลิตโครงสร้างผ้าแบบท่อ อย่างไรก็ตาม การถักพุ่งแบบแบนให้ความยืดหยุ่นที่มากกว่าในการสร้างโครงสร้างท่อประเภทต่างๆ รวมถึงหลอดเดี่ยว หลอดแยกสองทาง และท่อหลายกิ่ง เนื่องจากความสามารถในการเลือกเข็มแต่ละเข็ม การถ่ายโอนแบบวนซ้ำ การถักแบบหลายระบบ และการใช้ sinkers และ pressers รูปที่ 5 แสดงการถักท่อเดี่ยวโดยใช้เข็มที่เลือกไว้บนเครื่องถักแบบแบนด้วยคอมพิวเตอร์
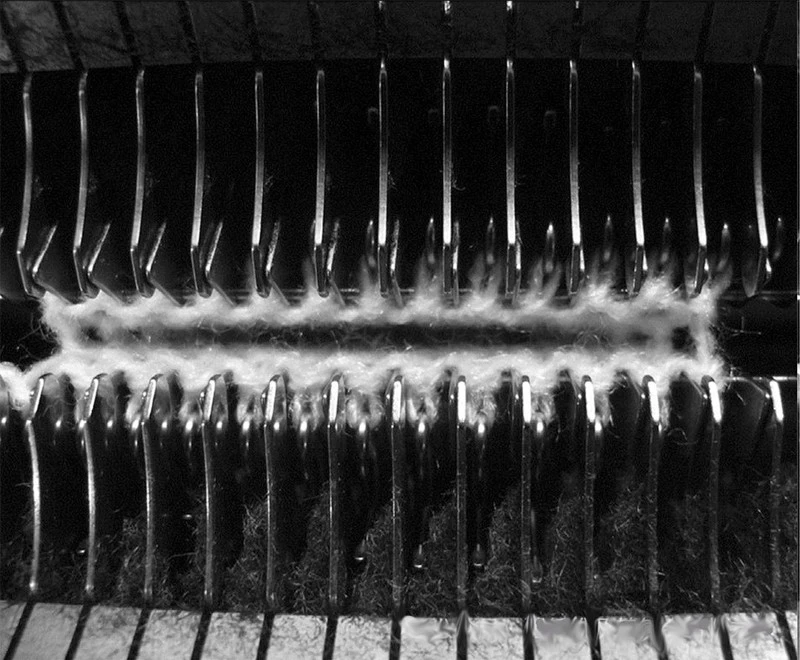
รูปที่ 5: การถักท่อเดี่ยวบนเครื่องถักแบบแบนด้วยคอมพิวเตอร์
การถักแบบท่อทำได้โดยการถักเส้นด้ายสลับกันบนเตียงเข็มสองเตียงแล้วย้ายเส้นด้ายจากเตียงหนึ่งไปยังอีกเตียงหนึ่งที่ขอบเท่านั้นเพื่อสร้างเป็นหลอด ด้วยการรวมการถักแบบท่อเข้ากับเทคนิคการถักภายใน ทำให้สามารถสร้างโครงสร้างการถักแบบท่อเดี่ยวได้หลากหลายรูปแบบ
เทคโนโลยีการถักของ Intarsia ช่วยให้เครื่องถักสามารถใช้เส้นใยที่แตกต่างกันหลายชนิดในการถักส่วนต่างๆ ของผ้า เส้นใยสามารถใช้เป็นรายบุคคลหรือรวมกันได้ ด้วยเทคนิคนี้ สามารถสร้างท่อเดี่ยวได้โดยการถักตามความยาวที่กำหนดด้วยเส้นใยเส้นหนึ่ง จากนั้นจึงนำเส้นใยอีกเส้นหนึ่งมารวมกันเป็นสองท่อพร้อมกัน ส่งผลให้เกิดท่อที่แยกออกเป็นสองส่วน ในทำนองเดียวกัน หากใช้เส้นใยมากขึ้น ก็จะสามารถสร้างโครงสร้างท่อแบบหลายกิ่งได้
ความอเนกประสงค์ของเครื่องถักแบบเรียบด้วยคอมพิวเตอร์ช่วยให้สามารถทอโครงสร้าง 3 มิติด้วยรูปทรงที่ซับซ้อนมากขึ้น เช่น โดม ทรงกลม และกล่อง ดังแสดงในรูปที่ 6 ส่วนการสร้างรูปร่างซ้ำ 2 มิติสามารถสร้างโครงสร้างโดมแบบถักได้ (รูปที่ 6 (b )). ส่วน 2D นี้สามารถทำได้โดยการเพิ่มและลดจำนวนเข็มที่ทำงานอยู่ซ้ำๆ ส่วนการจัดรูปทรงแต่ละส่วนแสดงถึงการดำเนินการค่อยๆ ขยายให้กว้างขึ้นแล้วจึงทำให้ผ้าแคบลง ประเภทของส่วนการจัดรูปร่างจะส่งผลต่อมุมและอัตราส่วนความสูงต่อฐานของโดม ในขณะที่จำนวนส่วนการจัดรูปร่างจะส่งผลต่อรูปร่างของโดม โดยการแทนที่ส่วนรูปไข่ของโดมด้วยส่วนสามเหลี่ยม จะสามารถสร้างโครงสร้างคล้ายกล่องได้

รูปที่ 6: (a) โดมทรงกลม (b) โครงสร้างโดมถัก (c) ทรงกลมถัก (d) กล่องถัก
ดังแสดงในรูปที่ 6(d) สำหรับโครงสร้างโดม เส้นที่แสดงการลดลงหรือเพิ่มจำนวนเข็มปฏิบัติการจะเป็นเส้นตรงแทนที่จะเป็นเส้นโค้ง ประเภทของส่วนการสร้างรูปร่างส่งผลต่อมุมของทรงลูกบาศก์ที่เกิดขึ้น อัตราส่วนระหว่างจำนวนเข็มที่มีรูปร่างและเข็มที่ไม่มีรูปร่างจะกำหนดอัตราส่วนภาพของกล่องที่ได้รับ ความสามารถในการเปลี่ยนจำนวนเข็มถักทำให้เกิดศักยภาพสูงสุดสำหรับเครื่องถักแบบแบนที่ใช้คอมพิวเตอร์เพื่อสร้างรูปทรง 3 มิติต่างๆ
โครงสร้างช่วงระยะถูกสร้างขึ้นโดยใช้เข็มสองชุดบนเครื่องถักแบบวงกลม เส้นพุ่งแบน หรือเครื่องถักแบบยืน เครื่องถักพุ่งแบบวงกลมที่มีกระบอกสูบและจานสามารถผลิตผ้าเป็นช่วงๆ โดยที่ชั้นนอกแต่ละชั้นจะเชื่อมต่อกันด้วยเส้นใย ผ้าแบบ Interval บนเครื่องถักพุ่งแบบวงกลมถูกสร้างขึ้นโดยการถักผ้าสองชนิดแยกจากกันโดยใช้เข็มสลักและกระบอก จากนั้นจึงเชื่อมต่อสองชั้นเข้ากับเข็มสลักและเข็มทรงกระบอก (รูปที่ 7)

รูปที่ 7: การผลิตผ้าช่วงบนเครื่องถักพุ่งแบบวงกลม: (a) เครื่องถักแบบวงกลมแบบเตียงคู่; (b) การถักผ้าช่วงบนเครื่องวงกลม
ระยะห่างระหว่างชั้นผ้าทั้งสองที่แยกจากกันสามารถปรับได้โดยการเปลี่ยนความสูงของเข็มสลักที่สัมพันธ์กับกระบอกสูบของเครื่องจักร ความหนาที่กำหนดไว้ล่วงหน้าของผ้าช่วงในลักษณะนี้สามารถอยู่ในช่วงตั้งแต่ 1.5 ถึง 5.5 มิลลิเมตร เช่นเดียวกับการผลิตผ้าช่วงเวลาบนเครื่องวงกลม ผ้าช่วงที่มีชั้นช่วงเส้นด้ายจะถูกผลิตขึ้นบนเครื่องถักแบบแบนโดยการสร้างชั้นผ้าอิสระ 2 ชั้นบนกระด้งเข็มด้านหน้าและด้านหลัง จากนั้นจึงเชื่อมต่อผ้าดังกล่าวด้วยการจับจีบบนกระสอบเข็มทั้งสองข้าง (รูปที่ 8)
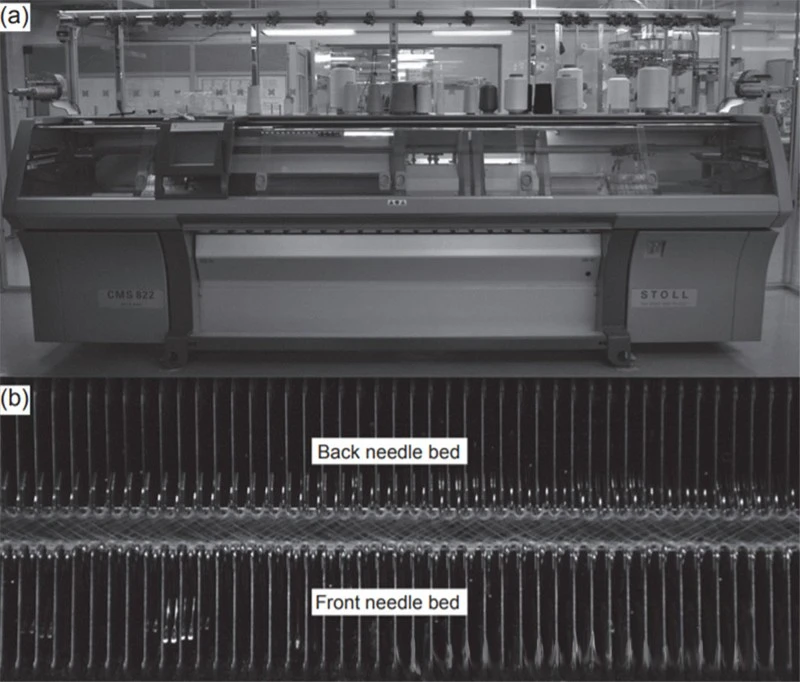
รูปที่ 8: การผลิตผ้าช่วงเวลาด้วยเครื่องถักแบนด้วยคอมพิวเตอร์: (a) เครื่องถักแบนด้วยคอมพิวเตอร์; (b) การถักผ้าช่วงบนเครื่องเรียบ
ระยะห่างระหว่างกระบะเข็มทั้งสองจะกำหนดความหนาของผ้าตามช่วงเวลา ต่างจากเครื่องถักพุ่งแบบวงกลม ระยะห่างระหว่างเตียงเข็มทั้งสองในเครื่องถักพุ่งแบบแบนมักจะคงที่ที่ประมาณ 4 มิลลิเมตร ความแตกต่างระหว่างผ้าช่วงที่ถักด้วยเส้นพุ่งและผ้าช่วงช่วงประเภทอื่นๆ ก็คือ องค์ประกอบโครงสร้างพื้นฐานทั้งสาม (เช่น ชั้นบน ชั้นล่าง และชั้นช่วง) จะถูกถักเข้าด้วยกันในรอบการถักเดียวกัน ผ้าช่วงที่ถักด้วยเส้นพุ่งนั้นผลิตขึ้นด้วยเครื่อง Raschel แถบเข็มคู่ ดังแสดงในรูปที่ 9(a) เมื่อหลักนำ 1 และ 2 ซ้อนทับหลักเข็มด้านหน้าและหลักนำ 5 และ 6 ซ้อนทับหลักเข็มด้านหลัง (ถักชั้นบนและล่างตามลำดับ) หลักนำ 3 และ 4 จะซ้อนทับเส้นด้ายช่วงรอบหลักเข็มทั้งสองตามลำดับ รูปที่ 9(b) แสดงให้เห็นกระบวนการผลิตผ้าตามช่วงเวลาบนเครื่อง Raschel แท่งสองเข็ม RD 6

รูปที่ 9: การผลิตผ้าช่วงเวลาบนเครื่อง Raschel แท่งสองเข็ม: (ด้านบน) ภาพประกอบแผนผังของหลักการ (ล่าง) แผนผังอุปกรณ์